 CONTACT US


エレクトロニクス産業用カーボンモレキュラーシーブ: 主な仕様と選択
2026-09-15
東アジアのエレクトロニクス工場は最近、はんだリフロー段階での窒素純度の変動に起因する欠陥のあるマイクロチップのバッチを追跡しました。根本的な原因は、PSA 窒素発生装置自体ではなく、プラントの実際の動作圧力と温度サイクルを考慮せずに選択された炭素分子篩 (CMS) の装入にありました。リフローはんだ付け、ウェーブはんだ付け、部品保管、不活性雰囲気処理に窒素が使用されるエレクトロニクス メーカーにとって、CMS の選択は商品購入の決定事項ではありません。これはプロセスの信頼性に関する決定です。
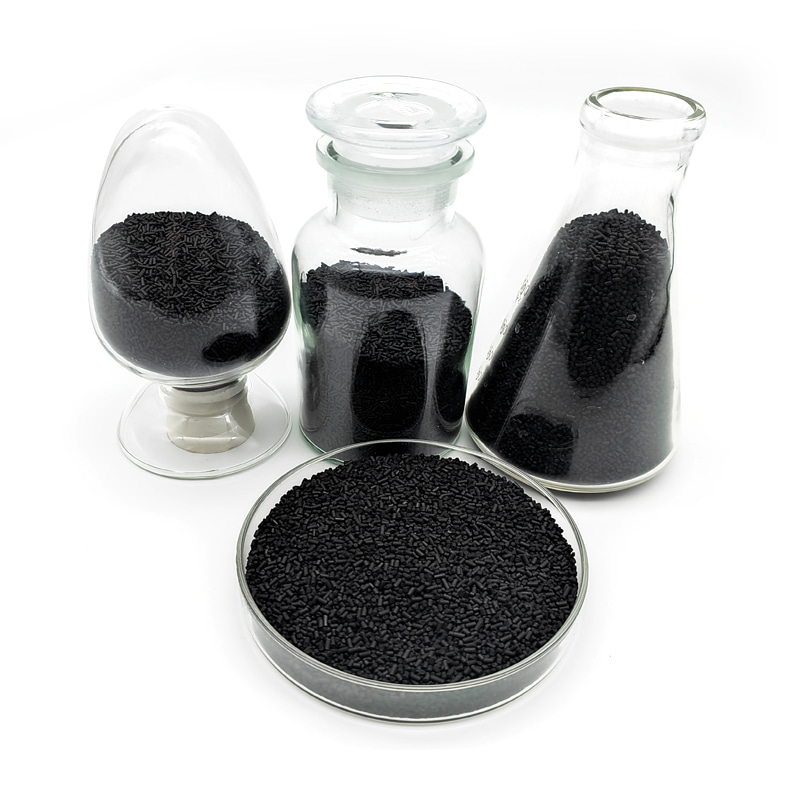
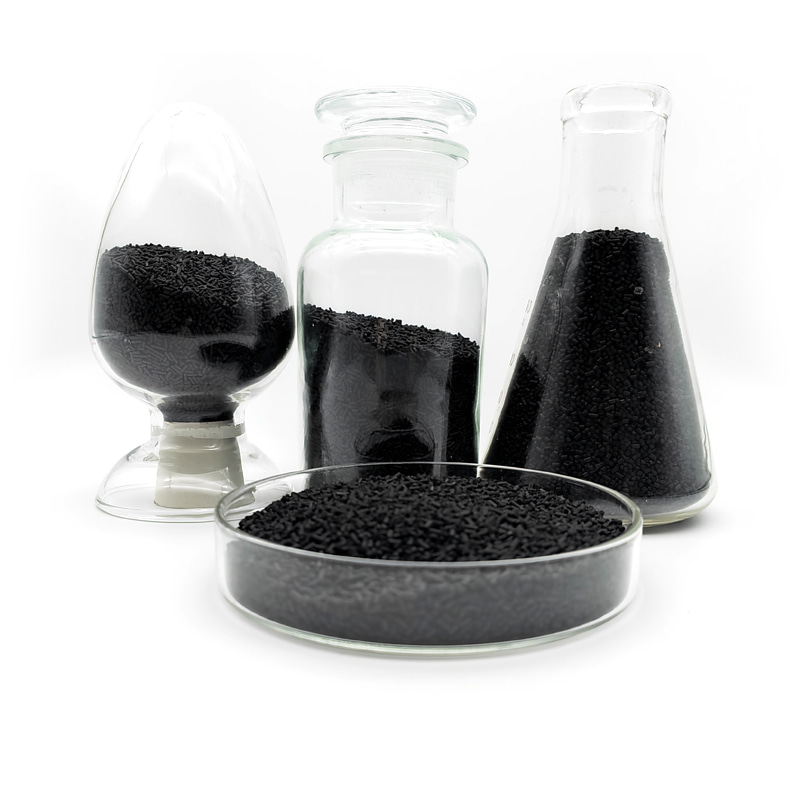
カーボンモレキュラーシーブ 圧力スイング吸着 (PSA) 窒素発生装置内の吸着材で、圧縮空気から窒素を分離します。エレクトロニクス産業では、CMS の性能が低下すると、はんだ接合部の酸化損傷、硬化オーブンでの不活性化の一貫性の欠如、早期のふるいの失活によるメンテナンス コストの増加などの影響が生じます。この記事では、エレクトロニクスグレードの窒素生成において CMS がどのように動作するか、実際に重要となる仕様、およびデータシートを超えてサプライヤーを評価する方法について説明します。
エレクトロニクスグレードの窒素生成におけるカーボンモレキュラーシーブの役割
PSA 窒素発生装置は、CMS が詰められた容器に圧縮空気を循環させることによって動作します。酸素分子は窒素分子よりも速くふるいの微細孔に拡散するため、圧力下では酸素が優先的に吸着されます。窒素富化ガス流は容器の上部から出ます。圧力が解放されると酸素が脱離し、ふるいは次のサイクルに向けて準備が整います。
エレクトロニクス製造の場合、分離性能は数千サイクルにわたって安定している必要があります。要求の少ない産業向けの窒素発生装置とは異なり、エレクトロニクス用途では通常、プロセスステップに応じて 99.5% ~ 99.999% の範囲の窒素純度が必要です。一貫性のない細孔サイズ分布を持つ CMS は、毎日の窒素分析装置の測定値では目に見えない純度の変動を引き起こしますが、後で敏感なコンポーネントの現場での故障として現れます。
エレクトロニクス産業アプリケーション向けの主要な CMS 仕様
CMS の選択プロセスは、窒素純度能力、回収率、機械的耐久性という 3 つの性能カテゴリによって決定される必要があります。各カテゴリはエレクトロニクス生産環境に直接接続されています。
窒素純度能力
CMS は、PSA システムで達成できる最大の窒素純度によって評価されます。一般的な商用グレードには、CMS-240、CMS-260、および CMS-285 が含まれます。ここでの数値は、ふるいが指定された純度を提供する圧力のキロパスカルを指します。たとえば、CMS-260 グレードは、入口圧力 0.6 MPa で窒素純度 99.99% を実現するように設計されたシステムでよく使用されます。 99.99% ~ 99.999% の純度というエレクトロニクス業界の標準では、通常 0.3 ~ 0.5 nm の範囲の狭い微細孔分布を持つ CMS グレードが必要です。
より小さな PSA システムからのより高い純度が自動的に優れているわけではないことを理解することが重要です。 99.999% の純度を達成しても回収率が低い CMS グレードは、大幅に多くの圧縮空気を消費し、それが直接エネルギーコストにつながります。回収率は通常、純度 99.5% を生成する標準 CMS グレードで 35% ~ 45% ですが、純度 99.99% では 25% ~ 30% に低下します。電子工場では、次の基準に基づいて CMS グレードを選択する必要があります。 特定の純度目標 可能な限り最高の純度の数値ではなく、各窒素の使用ポイントについて。
圧力と温度の感度
CMS の吸着性能は、温度と圧力の両方に影響されます。窒素純度と圧力の関係は、通常の動作範囲である 0.5 ~ 0.8 MPa 内では基本的に線形ですが、0.5 MPa 未満では純度が急激に低下します。温度はあまり明らかではありませんが、同様に重要な影響を及ぼします。吸気温度が 5°C 上昇するごとに、CMS の吸着能力はおよそ 1% ~ 2% 減少します。エレクトロニクス工場の圧縮空気システムは、特に夏場、データシートの条件よりも高い温度で稼働することがよくあります。これは、コンプレッサーの熱交換器と乾燥機がピーク需要に対して過小なためです。 CMS 仕様が 20°C の吸入空気に基づいているにもかかわらず、プラントが実際には 32°C で動作している場合、実際の純度はラベルが示す値よりも低くなります。
実際的な意味は、エレクトロニクス用途向けの CMS の選択には温度マージンを含める必要があるということです。ふるいベンダーの性能曲線をレビューして、年間平均条件だけでなく、プラントの最も暖かい月の条件でも主張されている純度が達成可能かどうかを確認する必要があります。
機械的強度と発塵性
CMS 粒子は圧力サイクル中に互いにこすり合い、PSA スキッドの振動にもさらされます。 5 年の耐用年数の間に数十万サイクルで粒子の磨耗が発生します。結果として生じる微粉塵は、システムに適切な濾過が欠けている場合、ふるい床の下流のフィルターを詰まらせ、流量を減少させ、窒素流を汚染する可能性があります。窒素がはんだペーストまたは PCB 表面に直接接触する可能性があるエレクトロニクス用途では、CMS からの粉塵が既知の汚染リスクです。
推奨される CMS グレードは、硬度評価が 90% (ASTM D3802 相当) を超え、かさ密度が 1 立方メートルあたり 650 ~ 700 kg である必要があります。サプライヤーは、初期の粒子サイズ分析だけでなく、摩耗試験データを提供できる必要があります。また、加速寿命試験後のふるいの性能について尋ねる価値もあります。1 年目に破砕強度が 5% 低下した CMS は、一般的な不活性化にはまだ使用できることが多いためですが、エレクトロニクス製造には使用できないからです。
CMS 仕様が PSA システムのパフォーマンスにどのように反映されるか
CMS は常に PSA システム内で評価され、単独で評価されることはありません。次の表は、メーカーが一般的に提供するデータに基づいて、さまざまな動作条件下で一般的な CMS グレードがどのように機能するかを示しています。これらの値は、エレクトロニクス産業の窒素生成に適したミッドレンジの CMS グレードを表しています。具体的な値はメーカーやグレードによって異なります。
| 動作パラメータ | 代表的な範囲 | 窒素純度への影響 | 回収率への影響 |
|---|---|---|---|
| 入口圧力(MPa) | 0.5~0.8 | 圧力が高いほど純度が高まります | 圧力が高いと回復力が低下する |
| 入口空気温度 (°C) | 20~40 | 温度が高くなると純度が低下します | 温度が高いと回復力が低下します |
| サイクルタイム(秒) | 60~120 | サイクルが長いほど純度が向上します | サイクルが短いほど回復が促進される |
| 窒素純度設定値 (%) | 99.5~99.999 | 設定値が高いと空気需要が増加します | 回収率はより高い純度で低下します |
重要な点は、純度と回収率は性能パラメータに反比例するということです。 99.999% の窒素を得るには、PSA サイクルを延長する必要があります。これにより、酸素がより多くの CMS 微細孔を占めることができるため、各サイクルから回収される窒素の量が減少します。純度と量の両方が重要なエレクトロニクス用途の場合、CMS の選択は PSA 制御アルゴリズムと一致する必要があります。 99.5% の窒素に使用される低純度グレードは、純度 99.999% に達するまで単に「長時間運転」されるわけではありません。それらは、そのレベルで窒素を分離するための細孔構造を物理的に欠いています。
エレクトロニクス用途に適切な CMS グレードの選択
電子機器メーカーが最初に直面する決定は、標準の CMS グレードと高純度の専用グレードのどちらを選択するかです。以下の表は、2 つの一般的な CMS タイプと、PSA 窒素システムにおけるそれらの意味を比較しています。
| パラメータ | 標準CMS | 高純度CMS |
|---|---|---|
| 達成される典型的な純度 | 99.5%~99.9% | 99.99%~99.999% |
| 定格純度での回収率 | 40%~50% | 25%~35% |
| 微細孔範囲 | 0.4~0.6nm | 0.3~0.5nm |
| トン当たりの相対コスト | ベースライン | 1.5×–2×ベースライン |
| 一般的な電子機器の使用 | ウェーブはんだ付け、ストレージパージ | リフローはんだ付け、ウェーハ製造時の不活性化 |
複数の純度レベルの窒素を使用する電子機器メーカーの場合、実際的なアプローチは 2 つの PSA システムを導入することです。1 つは純度 99.5% のバルク不活性化用の標準 CMS (ウェーブはんだ付け、保管キャビネット、はんだペーストのステンシル洗浄) を備え、もう 1 つは重要なステップ (窒素下でのリフローはんだ付け、コンポーネントのベーキング、クリーンルームのグローブ ボックス) 用の 99.99% 以上の高純度 CMS を備えています。これにより、高純度 CMS が必要でない場合に過剰な料金を支払うことを回避し、必要な場合には純度が損なわれることを回避します。
エレクトロニクス用途向けの CMS を調達する際の実際的な考慮事項
エレクトロニクス アプリケーションの CMS 販売業者は、単なる材料サプライヤーではありません。購入は、製品データシートを超える以下の基準に照らして評価する必要があります。
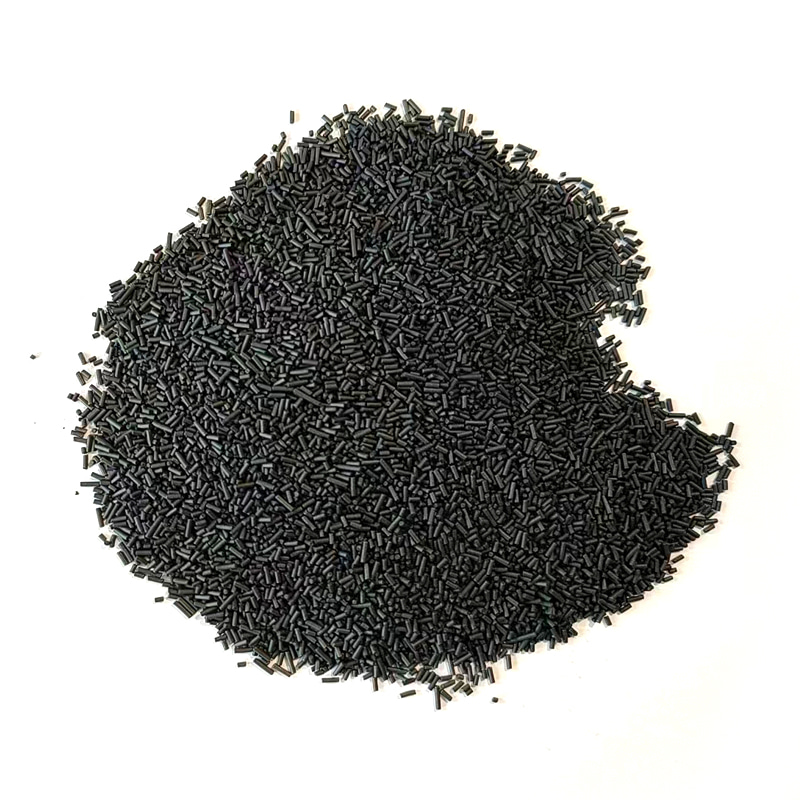
- 粒子サイズの一貫性。 単一の平均値だけでなく、メーカーの粒度分布曲線を尋ねてください。 PSA システムでは 1.8 ~ 2.2 mm の範囲の CMS 粒子が一般的ですが、広範囲に分布すると局所的な層の圧縮とより高い圧力降下の原因となる可能性があります。コンプレッサーのマージンが限られているエレクトロニクス工場は、このことに特に敏感です。
- 水分と吸着能力の安定性。 CMS は保管中または取り扱い中に湿気にさらされると、吸着能力が失われます。サプライヤーが乾燥剤を入れた密閉スチールドラムで出荷しているかどうか、またその条件下で製品に記載されている保存期間があるかどうかを確認してください。
- フィルターの互換性。 CMS ベッドは多くの場合、入口フィルターで保護され、続いて出口フィルターが続きます。 CMS の硬度評価が濾過設計と一致していることを確認します。 CMS の発塵量が多い場合、下流フィルターがすぐに詰まり、PSA システムの標準メンテナンス スケジュールよりも頻繁に交換する必要がある場合があります。
- システム最適化のためのサプライヤーのサポート。 電子メーカーが PSA システムを高純度で稼働させると、CMS は物理的限界に近い状態で稼働することになります。サプライヤーは、サイクルタイム、イコライゼーション設定、および再生パラメータに関する操作ガイダンスを提供できる必要があります。技術サポートを提供せずに材料を出荷するだけのサプライヤーは、プロセスガスが製品の歩留まりに直接関係しているエレクトロニクス産業にはあまり適していません。
アプリケーションのコンテキストも重要です。 エレクトロニクスおよび半導体窒素システム 通常、PSA スキッド、バッファータンク、および使用時点の濾過の間で調整された設計が必要です。純度容量のみに基づいて選択された CMS は、システムのサイクルタイムが意図した範囲外の場合、適切に機能しない可能性があります。グレードを最終決定する前に、実際の PSA 動作パラメータを CMS サプライヤーと共有することを常にお勧めします。
ライフサイクルコストの考慮事項
CMS の価格は、10 年間の窒素発生システムの総所有コストに占める割合はそれほど高くありません。より重大なコストは、圧縮空気エネルギー、メンテナンスの労力、フィルターの交換、純度の低下によるダウンタイムです。同じ純度で回収率が 2% 低い安価な CMS グレードでは、プラントのエアコンプレッサーの電力消費が永続的に増加します。 10 年の耐用年数にわたって、このエネルギー損失は初期 CMS 購入コストの数倍になる可能性があります。
エレクトロニクス製造では、通常、ダウンタイムのコストがエネルギーコストよりもはるかに高くなります。 CMS ベッドが早期に故障し、PSA システムを再充填する必要がある場合、プラントは完全な生産シフトを失う可能性があります。このリスクにより、たとえトン当たりの価格が高くても、同様のエレクトロニクス用途で実績のある CMS グレードを使用することが強く推奨されます。正しい計算は、購入時のトン当たりのコストではなく、信頼性の高い運用にかかる年間コストです。
電子工場向けに CMS を指定する方法
電子施設の CMS 仕様を作成する場合は、最初から次のパラメータを定義する必要があります。
- 各主要プロセスステップに必要な窒素純度 (例: リフローの場合は 99.99%、ウェーブはんだ付けの場合は 99.5%、コンポーネントの保管の場合は 99.99%)。
- 最も要求の厳しい操作シナリオにおける、1 時間あたりの窒素の最大流量 (通常立方メートル)。
- 入口空気条件の範囲: PSA システム入口の圧力、温度、および水分含有量 (最悪の場合の夏の条件を含む)。
- サプライヤーが認証する必要がある CMS のかさ密度、粒径範囲、および硬度の値。
- 定義された試験方法と測定許容差により、指定された純度レベルでの回収率が保証されます。
- リードタイムと納品形態(ドラムの種類、重量、密封方法、保管温度範囲)。
これらの項目を含む仕様により、メーカーと CMS サプライヤーの両方に明確な評価基準が与えられます。回収率の値を定義することに抵抗がある購入者にとっては、サプライヤーに 3 つの異なる純度で完全な性能曲線を提供するよう要求することも許容できる選択肢です。
エレクトロニクス業界向けの CMS サプライヤーの評価
すべての CMS サプライヤーがエレクトロニクス分野での経験を持っているわけではありません。次の質問は、適格なサプライヤーを最終候補者リストに掲載する際に役立ちます。
- サプライヤーは、一般的な産業用 PSA 窒素設備だけでなく、エレクトロニクス工場でのリファレンス設備も提供できますか?
- サプライヤーは、すべてのバッチの粒度分布、硬度、吸着能力に関する品質管理手順を文書化していますか?
- 検討されている特定の CMS グレードのサプライヤーの最大月間生産能力はどれくらいですか?
- サプライヤーは、ふるい自体を超えて PSA のトラブルシューティングを支援できる技術サービス チームを提供していますか?
- CMS 製品は、単なる単一の公称値ではなく、さまざまな温度と圧力下での性能を含む仕様書によって裏付けられていますか?
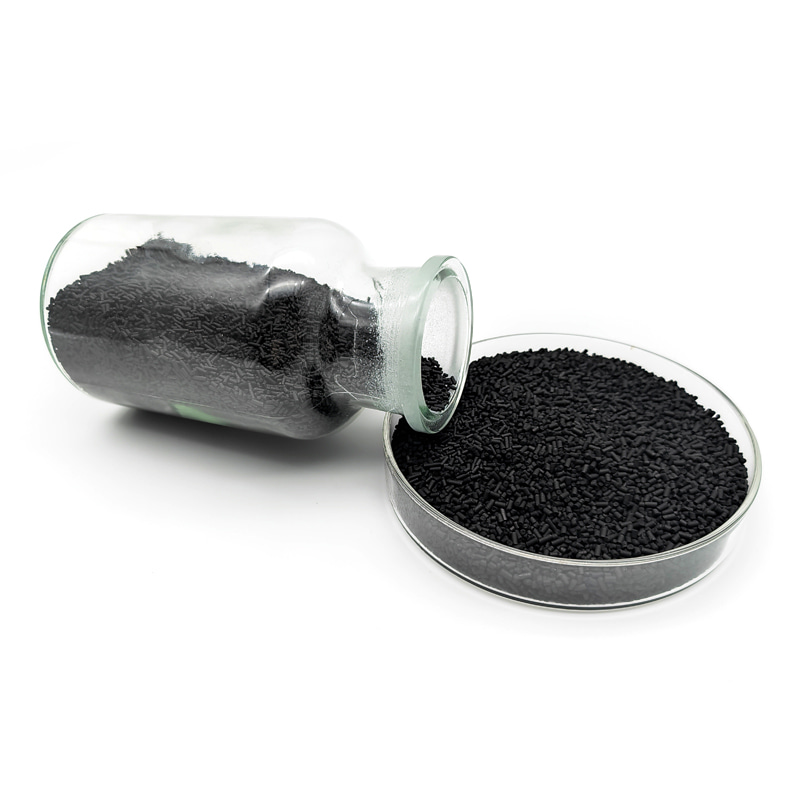
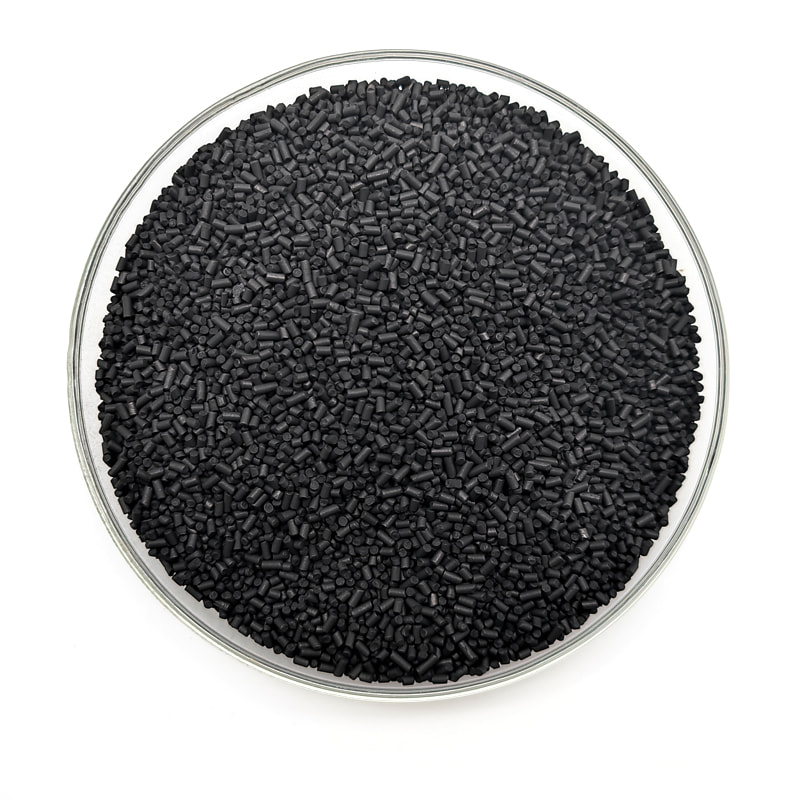
樹脂ベースの多孔質炭素前駆体から CMS を製造するサプライヤーは、一般に、石炭ベースまたはヤシ殻活性炭ルートに依存するサプライヤーよりも一貫した微細孔制御を示します。前駆体の化学的性質は細孔サイズ分布に影響を与え、樹脂ベースの材料は通常、より狭い細孔窓を提供します。これは電子産業の窒素純度にとって有益です。通常、生の CMS を購入して再販するよりも、前駆体と炭化プロセスの両方を管理するメーカーの方が、バッチ間の一貫性を保証するのに有利な立場にあります。参考までに、 カーボンモレキュラーシーブ製品 は、PSA 窒素用途に供給される樹脂ベースの CMS の一例です。
結論: データシートの Maxima ではなく、プロセスの需要に基づいて CMS を選択する
エレクトロニクス産業は、炭素モレキュラーシーブの性能に対して、窒素を使用するほとんどの分野よりも厳しい要求を課しています。正しい CMS グレードとは、プラントの実際の動作圧力と温度で必要な窒素純度を達成し、エネルギー効率が良いほど十分に低い回収率を備えていますが、コンプレッサーがボトルネックになるほど低くないものです。発塵、機械的硬度、バッチの一貫性も同様に重要です。これらは窒素供給の長期安定性を決定するためです。
電子機器メーカーは、PSA システムのダイナミクスを理解し、アプリケーション固有のガイダンスを提供できる CRM サプライヤーと協力する必要があります。各ユースポイントの純度要件を定義し、動作限界内でふるいの性能を確認し、サプライヤーの製造能力と品質保証を評価することにより、エレクトロニクス工場は、製品の歩留まりと運用コストの両方を保護する窒素の供給を確保できます。開始時にマイクロチップのバッチに欠陥があったという経験は避けられます。ふるいの選択プロセスは、エレクトロニクス製造プロセス自体と同じように規律を保つ必要があるだけです。
 E-mail
anhuilisa@126.com
 Phone
+86 18603224420
 Address
中国安徽省宣城市宣州区歴橋鎮宣州経済開発区昆山路26号
著作権Anhui Zhuoxu New Material Technology Co., Ltd. All rights reserved.
 カーボンモレキュラーシーブメーカー カーボンモレキュラーシーブのサプライヤー